
Pramoninės automatikos, tikslios gamybos ir sunkiųjų mašinų srityse taikant didelę apkrovą keliami griežti rutulinių varžtų veikimo reikalavimai. Kaip pagrindinė rutulinio sraigto pavertimo tiesia linija dalis, renkantis rutulinį varžtą reikia atsižvelgti į įvairius veiksnius, įskaitant laikomąją galią, greičio charakteristikas, medžiagos stiprumą, šilumos valdymą, montavimo tikslumą ir prisitaikymą prie aplinkos. Šiame darbe sistemingai analizuojami pagrindiniai veiksniai, turintys įtakos rutulinio sraigto parinkimui esant didelei apkrovai, atsižvelgiant į techninį principą, inžinerinę praktiką ir gedimų atvejus.
1. Apkrova: dvigubas dinaminių ir statinių apkrovų iššūkis
1.1 Sinergetinis poveikis tarp ašinių ir radialinių apkrovų
Esant didelėms apkrovoms, rutuliniai sraigtai turi atlaikyti ir ašinę trauką, ir radialines ekscentrines apkrovas. Pavyzdžiui, CNC staklių Z ašies pavaroje suklio dėžutės svoris (statinė apkrova) ir pjovimo jėga (dinaminė apkrova) kartu veikia varžtą, todėl ašinės apkrovos siekia keletą tonų. Jei įrenginys yra nukrypęs arba mechaniškai vibruojamas, radialinė komponento jėga dar labiau padidins rutulio ir bėgimo tako kontaktinį įtampą, dėl to atsiranda vietinė plastinė deformacija.
Atvejo analizė: Automobilių komponentų apdirbimo centras dėl per didelių radialinių apkrovų ir varžtų užstrigimo, dėl kurio lūžta veržlė. Padidinus atstumą tarp guolio ir optimizavus kreipiamojo bėgio lygiagretumą, radialinė ekscentrinė apkrova buvo sumažinta iki mažiau nei 15% ašinės apkrovos, o gedimo lygis labai sumažėja.
1.2 Trumpalaikis smūginių apkrovų poveikis
Naudojant štampavimo įrangą ir roboto jungtis, rutuliniai varžtai turi atlaikyti didelio{0}}dažnio impulsų apkrovą. Pavyzdžiui, 3000 tonų štampavimo preso padavimo mechanizmas reikalauja, kad sraigtas iš poilsio vietos įsibėgėtų iki 2 m/s per 0,2 sekundės, sukuriant momentinę ašinę jėgą, tris kartus didesnę už statinę apkrovą. Tokiomis eksploatavimo sąlygomis varžtas turi turėti didelį atsparumą nuovargiui ir atsparumą smūgiams.
Technologiniai sprendimai:
- Legiruotojo plieno medžiagos, pvz., 40Cr arba 35CrMoVA, buvo naudojamos siekiant pagerinti šerdies atsparumą grūdinant ir grūdinant (HRC 28-32).
- Padidinkite sferos skersmenį (pvz., nuo 6 mm iki Φ10 mm), kad paskirstytumėte kontaktinį įtempį.
- Padidinkite įtempimo jėgą iki 10–15% vardinės dinaminės apkrovos, kad sumažintumėte klirenso vibraciją.
2. Greičio charakteristikos: subalansuokite didelį greitį su dideliu tikslumu
2.1 Kritinis greitis ir DN vertės apribojimai
Rutulinių sraigtų greitį riboja kritinis greitis (n_c) ir DN reikšmė (švinio x greitis). Kai sukimosi greitis viršija n_c, varžtas rezonuoja, todėl smarkiai padidėja vibracijos amplitudė. Viršijus medžiagos DN vertės ribą, sutrinka tepimas dėl trinties, kurią sukelia temperatūros padidėjimas tarp rutulio ir bėgimo tako.
Formulės išvedimas:
Kritinio greičio skaičiavimo modelis:
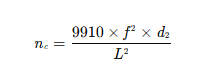
Iš kurių moterys
yra paramos metodo koeficientas (fiksuota parama 2,0), d2
Tai varžto šaknies skersmuo, o L.
Tai atramos tarpas.
Inžinerinė praktika: Tuščiaviduris aušinimo sraigtas (švinas: 16 mm, aps./min.: 3000 aps./min. 3000 aps./min. naudojamas didelio greičio apdorojimo centruose, siekiant įveikti DN vertės apribojimus. Temperatūros padidėjimas kontroliuojamas 5 laipsnių tikslumu ir pasiekia 48 000 DN aušinant cirkuliuojant alyvą.
2.2 Pagreičio ir inercinių jėgų sukabinimo efektai
Robotų jungtyse arba CNC sukamuosiuose staluose varžtai turi užbaigti pagreičio{0}}lėtėjimo ciklą per trumpą laiką. Pavyzdžiui, šešių -ašių roboto viršutinės rankos pavaros varžtas turi pasisukti ±90 laipsnių per 0,1 sekundės, o tai prilygsta 5 g ašiniam pagreičiui. Tokiu atveju inercinės jėgos gali net du kartus viršyti statinę apkrovą, todėl norint pagerinti standumą, reikia padidinti varžto skersmenį arba dvigubos veržlės struktūrą.
Modeliavimo analizė:
Baigtinių elementų modeliavimas atskleidė, kad pagreičiui padidėjus nuo 2 g iki 5 g, varžto ašinė deformacija padidėjo nuo 0,02 mm iki 0,05 mm, o tai pablogina padėties nustatymo tikslumą.
3. Medžiagos ir gamybos procesai: stiprumo ir ilgaamžiškumo pagrindas
3.1 Medžiagos parinkimas ir terminis apdorojimas
Didelės apkrovos varžtams reikalinga pusiausvyra tarp didelio stiprumo (didesnis arba lygus 900 MPa) ir atsparumo nuovargiui. Įprastos medžiagos apima:
Karbiuruotas plienas (pvz., . 20CrMnTi): paviršiaus kietumas HRC 58-62, šerdies kietumas HRC 28-32, tinka stipriam smūgiui.
Nitrintas plienas (pvz., . 38 CrMoAlA): paviršiaus kietumas HV 900–1 100, puikus atsparumas dilimui, bet mažas atsparumas smūgiams.
Nerūdijantis plienas (pvz., SUS440C): atsparus korozijai, bet mažo stiprumo, todėl norint pagerinti eksploatacines savybes reikia valcuoti šaltai.
Terminio apdorojimo naujovės:
Bendrovė naudoja „karbiuravimo + gilaus kriogeninio apdorojimo“ procesą, kad sumažintų likutinį austenito kiekį gofruoto plieno paviršiuje nuo 15% iki 3%, pagerintų dydžio stabilumą 40% ir pailgintų tarnavimo laiką iki 2,5 karto, palyginti su įprastiniais procesais.
3.2 Gamybos skirtumai: šaltasis formavimas ir tikslusis šlifavimas
Šaltasis formavimas padidina medžiagos tankį dėl plastinės deformacijos ir varžto stiprumą 15 %-20 %. Tačiau jo paviršiaus šiurkštumas (Ra 0.8 -1.6 mikronai) riboja didelio tikslumo pritaikymą. Tikslus šlifavimas gali sumažinti paviršiaus šiurkštumą žemiau 0,4 mikrono Ra, tačiau šlifavimo disko apdailos parametrus reikia griežtai kontroliuoti, kad būtų išvengta degimo.
Lyginamasis eksperimentas:
Esant tokioms pačioms apkrovos sąlygoms, šaltojo formavimo sraigtų nuovargis yra 8 milijonai savaičių, o įžemintų - 12 milijonų savaičių. Tačiau šaltasis liejimas sumažina išlaidas 30%.
4. Šilumos valdymas ir tepimas: gedimo slopinimo raktas
4.1 Temperatūros kontrolė ir šilumos išsklaidymo dizainas
Trintis tarp sferos ir kilimo ir tūpimo tako gali generuoti tūkstančius kilovatų elektros važiuojant dideliu greičiu ir didelėmis apkrovomis. Pavyzdžiui, sraigtas dideliame portaliniame apdirbimo centre po 2 valandų nepertraukiamo veikimo pakyla 45 laipsniais, todėl švino paklaida padidėja 0,03 mm/m.
Šilumos išsklaidymo sprendimai:
Tuščiavidurė aušinimo konstrukcija: aušinimo alyva cirkuliuojanti per centrinę varžto angą padidina šilumos išsklaidymo efektyvumą tris kartus.
Priverstinis oro aušinimas: abiejuose veržlės galuose sumontuokite ašinius ventiliatorius, kad sumažintumėte vietos temperatūros padidėjimą.
Mažos trinties danga: deimantinės{0}}anglies (DLC) dangos sumažina trinties koeficientą nuo 0,003 iki 0,001.
4.2 Tepimo metodas ir ciklo optimizavimas
Tepalo bazinės alyvos klampumas turi prisitaikyti prie temperatūros pokyčių. Esant darbinei temperatūrai nuo -20 laipsnių CC iki 80 laipsnių, poliuretano pagrindo tepalui reikalingi klampumo indeksai, didesni nei 150, kad būtų išvengta kietėjimo žemoje temperatūroje arba aukštos temperatūros srauto praradimo.
Priežiūros strategija:
Vibracijos spektro analizė stebi tepimo būseną. Tepalą reikia įpilti, kai 1 kHz dažnių juostos amplitudė viršija 20 % pradinės vertės. Viena įmonė naudojo šį metodą, kad pailgintų varžtų priežiūros intervalus nuo 500 iki 2000 valandų.
V. Montavimas ir priežiūra: sistemos patikimumo užtikrinimas
5.1 Atraminė struktūra ir koaksialumo valdymas
Tarpas tarp guolių atramų turi būti optimizuotas atsižvelgiant į varžto ilgį ir apkrovos pasiskirstymą. Pavyzdžiui, 6-metrų-ilgio varžtas turi „fiksuotą-plaukiojančią“ atramos konfigūraciją, kuri nustato slankiojo gnybto guolio išankstinio įtempimo jėgą 30 % fiksuoto galo, kad kompensuotų šiluminį plėtimąsi.
Koaksialumo reikalavimai:
Koaksialumo paklaida tarp sraigto ir pavaros variklio neturi viršyti 0,02 mm, kitaip papildomas sukimo momentas sutrumpins tarnavimo laiką daugiau nei 50%.
5.2 Išankstinės įkrovos reguliavimas ir stebėjimas
Dvigubos veržlės konstrukcija reikalauja išankstinės apkrovos reguliavimo per tarpiklius arba spyruokles. Nepakankama išankstinė apkrova gali sukelti atbulinį pasipriešinimą, o perkrova gali pagreitinti nusidėvėjimą.
Pažangi stebėjimo technologija:
Įmonė sukūrė internetinę išankstinio -slėgio stebėjimo sistemą, pagrįstą deformacijos matuokliu, kuri realiuoju laiku pateikia grįžtamąjį-priešinį veržlės įtempimą ir automatiškai įjungia aliarmą, jei išankstinis-slėgis nukrenta 15 %.
6. Aplinkos prisitaikymas: reaguoti į ekstremalias sąlygas
6.1 Apsauga nuo korozijos ir užteršimo
Jūrų platformose ar cheminėse įrangose varžtai turi būti atsparūs druskos rūkui arba cheminei korozijai. Naudojant 316 l nerūdijančio plieno arba nikelio -bazinio lydinio dangas, atsparumas korozijai labai pagerėjo.
Apsaugos atvejai:
Gręžimo platformos sraigtai, esantys atviroje jūroje, tarnauja iki 10 metų pagal C5-M korozijos klasifikaciją, naudojant „Dacromet dangos + silikoninės gumos sandariklio“ sprendimą.
6.2 Dulkių sandarinimo dizainas
Dulkėtoje aplinkoje, pavyzdžiui, cemento ir kasybos pramonėje, veržlėms reikia lipnių sandariklių ir dulkių dangtelių. Įmonės „labirintas + magnetinis filtravimas“ sandariklio struktūra, kuri sumažina dulkių įsiskverbimą 90%.
Išvada:
Rutulinių varžtų pasirinkimas didelės apkrovos atveju yra daugelio{0}}tikslių optimizavimo problema, dėl kurios reikia išlaikyti pusiausvyrą tarp laikomosios galios, greičio charakteristikų, medžiagos stiprumo, šiluminio valdymo, montavimo tikslumo ir prisitaikymo prie aplinkos. Taikant medžiagų naujoves, optimizuojant procesus ir išmanią stebėjimą, varžto patikimumas ir tarnavimo laikas gali būti žymiai pagerintas, suteikiant techninę pagalbą lokalizuojant aukščiausios klasės įrangą. Ateityje įdiegus naujas technologijas, tokias kaip anglies pluošto kompozitai ir magnetinės levitacijos guoliai, dar labiau išplės rutulinių varžtų veikimo ribas.


